
 Personal Account


 Личный Кабинет

真空感應鑄造熔煉設備“UVP-400”

 详细信息PDF
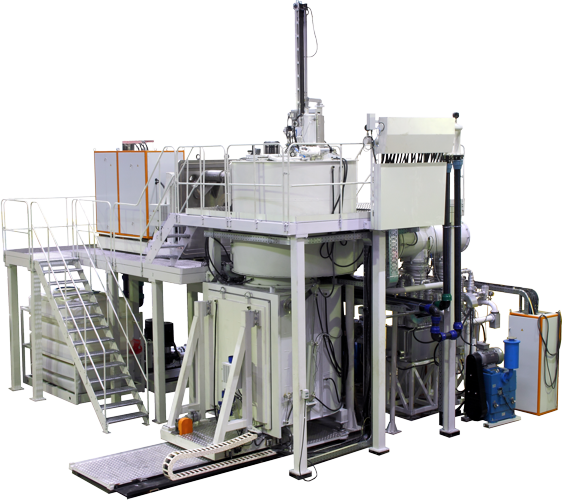
UVP-400真空熔煉爐專為採用熔模鑄造法生產大型耐熱合金鑄件而設計。熔體重量為150至400公斤。一次熔煉-澆注循環的持續時間不超過2.5小時。
本設備的設計特點是採用雙室立式結構,各室之間採用無框板式真空密封裝置隔開,並配有氣動驅動裝置。可更換的排料漏斗利用加熱裝置將金屬安全地澆注到模具中。該設備針對150、200和400公斤的熔體重量,分別配備快速釋放式感應裝置。
UVP-400的動力源為TPChT-600變頻器。
設計說明:
UVP-400熔煉爐由多個功能單元組成:
- 熔煉室單元,其合金熔煉和澆注單元位於滑塊上;
- 配備用於澆注的模具進料機構和真空製程閥的鎖室單元,確保在不降低熔化室壓力的情況下裝卸澆注的模具;
- 裝載裝置,確保將爐料裝入坩堝並在真空條件下測量熔體溫度;
- 真空系統單元,確保在熔化和澆注金屬期間單元內保持真空;
- 單元所需元件的水冷系統。
UVP-400 爐的工作原理:
爐料被裝入位於熔化室滑塊上的感應單元中。滑塊蓋關閉熔化室。熔化室與鎖室之間的擋板也關閉,確保熔化室完全密封。開始對熔化室進行抽真空。
當熔化室達到所需真空度後,爐料在感應爐中熔化。如有必要,可以對熔化後的熔體進行額外加料。
帶定心裝置的升降台位於鎖室中。鑄型放置在一個專門的運輸設備—一個用於運輸和澆注鑄型的砂箱中。鑄型被加熱到所需溫度。關閉爐蓋,然後進行抽真空。
熔煉室和閘室壓力平衡後,擋板打開。鑄型被送入鑄型加熱爐的工作空間進行澆注。
金屬熔化後,測量熔體溫度。鑄型加熱爐加熱到所需溫度。
鑄型被升起進行澆注。液態金屬被倒入鑄型中。
坩堝恢復到垂直位置。
下一批金屬在不破壞熔煉室真空的情況下,使用裝載裝置裝載。
裝滿金屬的鑄型在鑄型加熱爐中保持所需時間,然後放回氣鎖中。關閉製程真空閥。
透過洩漏閥將空氣釋放到氣鎖中。使用車間設備將已裝滿的鑄型從爐中取出。將新的鑄型安裝到爐中。
氣閘關閉並抽空。
循環重複。
主要技術特點
電源電壓,V
400
額定頻率,Hz
50
階段
3
工作介質-冷爐真空,Pa
6.65*10-1
工作介質-熔化時真空,Pa
6.65
操作環境-合金鑄造時真空,Pa
0.665 - 6.65
洩漏,l.µm.Hg/s
25
可更換熔煉坩堝容量(用於鋼),kg
150、250、400
熔煉爐坩堝最大傾斜角度,°
110
熔化溫度,°C
1750
鑄件箱外型尺寸,mm,L*H
900*600
給料機垂直移動速度,m/s
1/17
浸入式熱電偶垂直運動速度,m/s
1/17
裝機功率,kW
690
冷卻水流量(以每個熱交換器計算),m3/h
9 - 12
外形尺寸,mm
8730*8850*7290
噪音水平,dBa
80
重量,kg
30000
详细信息PDF
视频
Submit an inquiry
Прошлое
Настоящее
Будущее