
 Personal Account


 Личный Кабинет

氮化鋯“UPNC”等離子噴塗設備

 详细信息PDF
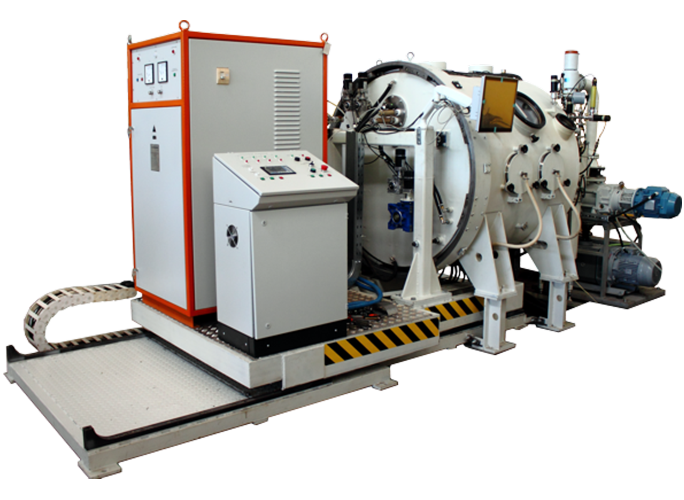
UPNC 等離子噴塗裝置旨在利用惰性氣體環境下的等離子噴塗技術,將粉末狀無機化合物材料(尤其是氮化鋯)噴塗到零件和組件的表面。
UPNC 裝置採用等離子流噴塗技術,將噴塗材料顆粒沉積到產品表面,並以粉末形式引入等離子流中,從而實現塗層的噴塗。當粉末顆粒與產品碰撞時,這些處於熔融或塑性狀態的顆粒會發生變形並嵌入產品的微觀粗糙度中,或使其發生塑性變形,形成物理和化學相互作用的共同點,從而確保塗層的附著力和緻密性。當等離子炬相對於噴塗表面移動時,透過逐層噴塗形成所需厚度的塗層。
UPNC 裝置包含以下主要部件:
- 噴塗室,
- 滑蓋,
- 真空系統,
- 導軌,
- 旋轉器,
- 機械手,
- 等離子炬,
- 等離子炬移動機構,
- 水冷系統,
- 供氣系統,
- 供粉裝置,
- 控制系統。
噴塗室。
噴塗室為焊接金屬空心圓柱體,具有雙層壁。前端蓋為滑動式,由電動裝置沿導軌沿噴塗室軸線方向移動。噴塗室主體設有室內照明系統的艙口。真空室的後端壁為盲點。前壁設有兩個觀察窗和兩個手套入口;為保護眼睛免受輻射,觀察窗配有折疊式濾光片。附有雨刷器用於清潔觀察窗。
滑動蓋。
滑動蓋為水冷式雙層壁圓盤。機構驅動軸和供氣系統的軟管透過蓋板密封引入真空室內。用於為等離子炬供電的密封電流導線的法蘭安裝在滑動蓋板上。
在通往真空室的蓋板內側,設有機械手、旋轉器、密封輸入裝置、用於連接水冷電流導線(用於為等離子炬供電和冷卻)的密封輸入裝置,以及用於輸送氣體和粉末的柔性軟管。
真空系統。
真空系統用於從真空室內抽出空氣,並包含基於機械滑閥真空幫浦的抽氣管路。真空系統以手動和自動模式執行製程操作。
軌道。
軌道用於安裝和移動滑動蓋板,使其沿著導軌移動。它由相互連接的兩個部分組成。一個部分連接到支架和基礎,另一個部分連接到支架和基礎。
旋轉器。
旋轉器用於固定噴塗產品,並使其與面板上的工裝一起旋轉。
機械手。
機械手用於在等離子噴塗製程中固定、定位和移動等離子炬,以滿足沿曲線軌跡噴塗粉末的條件:沿工件軸線,等離子炬在縱向平面上的旋轉角度為±100°,在橫向平面上的旋轉角度為±50°。機械手固定在蓋子上。
等離子炬。
等離子炬用於在保護氣體環境中噴塗耐火材料,在所有操作模式下,對於所有允許的粉末粒度(尺寸從0.063毫米到0.071毫米)都能實現穩定的噴塗。粉末經由輸送氣體經由等離子炬送入等離子弧柱。
等離子炬移動機構。
等離子炬運動機構安裝在滑動蓋板上,由一組機械裝置組成,以自動模式運作。
水冷系統。
該裝置配備一個獨立的水冷系統,該系統由一台蒸餾水冷卻器和一個附加的離心泵組成,可有效冷卻等離子炬。水冷系統參與等離子裝置的常規自動運轉週期。
供氣系統。
供氣系統由進氣坡道、帶有輸送氣體和等離子形成氣體坡道調節器的供氣面板以及帶有輸送氣體和等離子形成氣體閥門的動態氣流調節面板以及等離子形成氣體流量調節器組成;閥門和流量調節器由單元控制系統控制。
粉末供應單元。
質量計量式粉末供應單元透過彈性管道輸送氣體,供應噴塗粉末。
控制系統。
控制系統基於現代可程式邏輯控制器和觸控式操作面板。它確保設備自動退出噴塗模式並完成工藝,並能夠以手動模式運行(設定模式)、註冊和記錄噴塗部件的工藝參數。 「UPNC」控制系統的組件具有多個數位接口,可在各種結構的工業網路中運作。控制系統能夠記錄和儲存所有製程參數並進行列印。並提供防止未經授權存取設定和製程參數的保護措施。
主要技術特點
噴塗材質
zirconium nitride
零件尺寸(Ø*L),mm
(5-300)*500
工作空間尺寸(Ø*L),mm
1350*1400
腔室容積,m3
2
工件轉速,rpm
40-200
卡尺縱向移動速度,mm/min
50-500
操作環境
nitrogen
外形尺寸(長*寬*高),mm
5700*4230*2150
详细信息PDF
Submit an inquiry
Прошлое
Настоящее
Будущее