
 Личный Кабинет


 Личный Кабинет

Автомат радиально-консольный «АРК-4М»

Автомат радиально-консольный «АРК-4М»
Описание
Автомат радиально-консольный «АРК-4М» с источником питания для аргонодуговой сварки
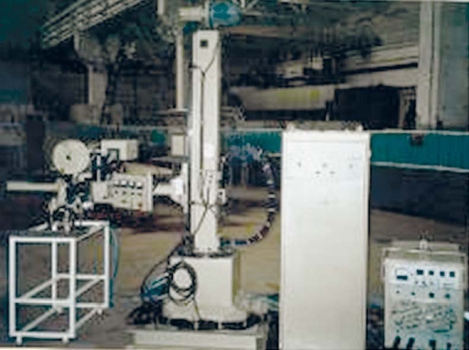
Автомат радиально-консольный «АРК-4М» предназначен для аргонодуговой сварки антикоррозионных, титановых и жаропрочных сплавов в горизонтальной плоскости вольфрамовым неплавящимся электродом в аргоне. Процесс сварки ведется в двух режимах – непрерывном и импульсном.
Для установки консоли с кареткой сварочной головкой в нужное для сварки положение автомат имеет перемещения:
- колонны вокруг вертикальной оси;
- консоли вдоль колонны вверх-вниз;
- каретки со сварочной головкой вдоль консоли.
Для точной установки электрода на свариваемый стык головка сварочная имеет все необходимые настроечные перемещения.
Автомат «АРК-4М» состоит из следующих основных составных элементов:
- Балка
- Каретка с приводом
- Газоводоэлектроразводка
- Головка для аргонодуговой сварки неплавящимся электродом с системой слежения за длиной дуги «АСГВ-4АРК»
- Блок газовый
- Источник питания «Tetrix 451 AC/DC TM»
Балка представляет собой сварную конструкцию коробчатого сечения с направляющими и рейкой. Балка служит для перемещения каретки со сварочной головкой вдоль свариваемого изделия.
Каретка с приводом включает в себя сварной корпус и привод каретки. Предназначена для перемещения головки сварочной вдоль балки.
Электрогазоразводка служит для электрической связи головки с электрическими узлами и узлов между собой. В состав газоводоэлектроразводки входят шланги и провода управления с разъемами, трубки для защитного газа, трубки для охлаждающей жидкости, переходная колодка со штуцерами. С помощью газовых трубок осуществляется связь от газового баллона, через газовый клапан и распределитель через ротамеры к сварочной горелке, к защитному козырьку и на поддув к изделию.
Головка для аргонодуговой сварки «АСГВ-4АРК» предназначена для автоматической аргонодуговой сварки неплавящимся электродом продольных, кольцевых и круговых швов изделий из нержавеющих сталей, титановых сплавов постоянно горящей дугой постоянного тока и импульсной дугой постоянного тока. Сварка ведется как с подачей проволоки, так и без нее. Головка имеет систему автоматического поддержания заданной величины дугового промежутка и устройство колебания горелки.
Головка сварочная крепится к подвижной каретке балки направляющей. С помощью головки осуществляются настроечные и рабочие перемещения горелки:
- установочные перемещения горелки по вертикали в режиме настройки или в режиме автоматического поддержания заданной величины дугового промежутка;
- установочные перемещения горелки на свариваемый стык в поперечном направлении в режиме настройки вручную;
- установочные перемещения наконечника подачи проволоки относительно горелки по вертикали, в поперечном направлении и установка его в плоскости сварки на оптимальный угол;
- разворот горелки в плоскости сварки на угол ±90º с последующей ее фиксацией.
Блок газовый служит для регулирования и подачи защитного газа в горелку и на поддув.
Сварочный инвертор TIG сварки (от английского термина Tungsten Inert Gas - сварка вольфрамовым электродом в среде инертного газа) используется в промышленном производстве для аргонодуговой сварки в среде защитного газа (TIG) и ручной дуговой сварки постоянным и переменным током (ММА - от англ. Manual Metal Arc - ручная дуговая сварка металлическим электродом). Аппарат подходит для сварки алюминиевых заготовок разной толщины. Транспортировка инвертора осуществляется грузоподъемными механизмами, для этого в верхней панели предусмотрено четыре прочных кольца.
5. ПРЕИМУЩЕСТВА УСТАНОВКИ
- Высокая надёжность конструкции автомата и всех его составных частей.
- Легкая адаптация к существующей на предприятии технологической оснастке.
- Повышенная устойчивость к внешним воздействиям.
- Повышенная безотказность – показатель средней наработки на отказ составляет 1000 часов.
- Автомат оснащён системой автоматического поддержания величины дугового промежутка и механизмом колебания горелки.
Для установки консоли с кареткой сварочной головкой в нужное для сварки положение автомат имеет перемещения:
- колонны вокруг вертикальной оси;
- консоли вдоль колонны вверх-вниз;
- каретки со сварочной головкой вдоль консоли.
Для точной установки электрода на свариваемый стык головка сварочная имеет все необходимые настроечные перемещения.
Автомат «АРК-4М» состоит из следующих основных составных элементов:
- Балка
- Каретка с приводом
- Газоводоэлектроразводка
- Головка для аргонодуговой сварки неплавящимся электродом с системой слежения за длиной дуги «АСГВ-4АРК»
- Блок газовый
- Источник питания «Tetrix 451 AC/DC TM»
Балка представляет собой сварную конструкцию коробчатого сечения с направляющими и рейкой. Балка служит для перемещения каретки со сварочной головкой вдоль свариваемого изделия.
Каретка с приводом включает в себя сварной корпус и привод каретки. Предназначена для перемещения головки сварочной вдоль балки.
Электрогазоразводка служит для электрической связи головки с электрическими узлами и узлов между собой. В состав газоводоэлектроразводки входят шланги и провода управления с разъемами, трубки для защитного газа, трубки для охлаждающей жидкости, переходная колодка со штуцерами. С помощью газовых трубок осуществляется связь от газового баллона, через газовый клапан и распределитель через ротамеры к сварочной горелке, к защитному козырьку и на поддув к изделию.
Головка для аргонодуговой сварки «АСГВ-4АРК» предназначена для автоматической аргонодуговой сварки неплавящимся электродом продольных, кольцевых и круговых швов изделий из нержавеющих сталей, титановых сплавов постоянно горящей дугой постоянного тока и импульсной дугой постоянного тока. Сварка ведется как с подачей проволоки, так и без нее. Головка имеет систему автоматического поддержания заданной величины дугового промежутка и устройство колебания горелки.
Головка сварочная крепится к подвижной каретке балки направляющей. С помощью головки осуществляются настроечные и рабочие перемещения горелки:
- установочные перемещения горелки по вертикали в режиме настройки или в режиме автоматического поддержания заданной величины дугового промежутка;
- установочные перемещения горелки на свариваемый стык в поперечном направлении в режиме настройки вручную;
- установочные перемещения наконечника подачи проволоки относительно горелки по вертикали, в поперечном направлении и установка его в плоскости сварки на оптимальный угол;
- разворот горелки в плоскости сварки на угол ±90º с последующей ее фиксацией.
Блок газовый служит для регулирования и подачи защитного газа в горелку и на поддув.
Сварочный инвертор TIG сварки (от английского термина Tungsten Inert Gas - сварка вольфрамовым электродом в среде инертного газа) используется в промышленном производстве для аргонодуговой сварки в среде защитного газа (TIG) и ручной дуговой сварки постоянным и переменным током (ММА - от англ. Manual Metal Arc - ручная дуговая сварка металлическим электродом). Аппарат подходит для сварки алюминиевых заготовок разной толщины. Транспортировка инвертора осуществляется грузоподъемными механизмами, для этого в верхней панели предусмотрено четыре прочных кольца.
5. ПРЕИМУЩЕСТВА УСТАНОВКИ
- Высокая надёжность конструкции автомата и всех его составных частей.
- Легкая адаптация к существующей на предприятии технологической оснастке.
- Повышенная устойчивость к внешним воздействиям.
- Повышенная безотказность – показатель средней наработки на отказ составляет 1000 часов.
- Автомат оснащён системой автоматического поддержания величины дугового промежутка и механизмом колебания горелки.
Основные технические
характеристики
Номинальное напряжение питающей сети, В
220 / 400
Номинальный сварочный ток, А
315
Длина свариваемого шва, мм
2500-4000
Максимальная нестабильность скорости подачи присадочной проволоки от установленного значения, %
±2
Угол наклона горелки в плоскости сварки, град.
±90
Диапазон регулирования величины амплитуды колебания горелки от её среднего положения, мм
±(1-4)
Диапазон регулирования частоты колебания горелки, мм
0,5-2,5
Габаритные размеры установки (Д*Ш*В), мм
4918*850*675
Масса, кг
1045
Отправить запрос
Прошлое
Настоящее
Будущее