
 Personal Account


 Личный Кабинет

徑向控制台自動機“ARK-4M”

徑向控制台自動機“ARK-4M”
描述
ARK-4M型自動徑向懸臂焊接機,配備氬弧焊接電源
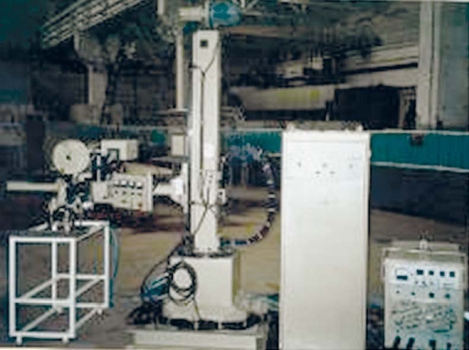
徑向懸臂自動焊接機「ARK-4M」配備 電源,設計用於使用鎢非消耗材料在水平面內進行防腐、鈦合金和耐熱合金的氬弧焊電極置於氬氣中。 焊接過程以兩種模式進行-連續模式和脈衝模式。
為了將帶有焊頭托架的控制台安裝到焊接所需的位置,機器具有以下動作:
- 圍繞垂直軸的柱;
- 沿著立柱上下的控制台;
- 控制台上有焊頭的小車。
為了將電極精確地安裝在焊接接頭上,焊頭具有所有必要的調節動作。
「ARK-4M」突擊步槍由以下主要部件組成:
- 梁
- 驅動托架
- 瓦斯和水分配
- 帶有非自耗電極的氬弧焊頭,帶有弧長追蹤系統“ASGV-4ARK”
- 氣塊
- 電源供應器“Tetrix 451 AC/DC TM”
橫樑為焊接箱形斷面結構,附導軌和導軌。 橫梁用於沿著正在焊接的產品移動帶有焊頭的托架。
從動滑架包括焊接外殼和滑架驅動裝置。 設計用於沿橫梁移動焊頭。
電氣氣體分配用於頭部與電氣部件以及部件之間的電氣連接。 氣-水-電分配包括帶連接器的軟管和控制線、保護氣體管、冷卻劑管以及帶配件的適配器塊。 使用氣管,從氣瓶、氣閥和分配器、旋轉器到焊槍、防護面罩、鼓風機和產品進行通訊。
氬弧焊機頭「ASGV-4ARK」適用於使用非自耗電極對不銹鋼、鈦合金製成的產品進行縱向、環縫和環縫自動氬弧焊接,採用持續燃燒的直流電弧和脈衝直流電弧。 焊接可在送絲或不送絲的情況下進行。 頭部具有自動保持指定弧隙值的系統和燃燒器振盪裝置。
焊頭安裝在導樑的可移動托架上。 使用頭部進行燃燒器的調節和工作運動:
——在設定模式或自動保持指定弧隙值模式下,焊槍的垂直安裝運動;
- 在手動調節模式下,焊槍在橫向方向上到焊接接頭的安裝運動;
- 送絲嘴相對於焊槍的垂直、橫向安裝運動,並以最佳角度安裝在焊接平面上;
- 將焊槍在焊接平面內轉動±90°角度,然後固定。
氣塊用於調節並向燃燒器供應保護氣體並用於吹掃。
TIG 焊接逆變器 EWM TETRIX 451 AC/DC 用於工業生產中的氣體保護氬弧焊 (TIG) 以及直流電和交流電手工電弧焊 (MMA)。 本設備非常適合焊接不同厚度的鋁工件。 逆變器的運輸採用起升機構; 為此,頂部面板中提供了四個耐用環。
優點:
- 機器及其所有零件的設計可靠性高。
- 輕鬆適應企業現有的科技設備。
- 增強對外部影響的抵抗力。
- 提高可靠性 - 平均故障間隔時間為 1000 小時。
- 機器配備自動保持弧隙的系統和割炬擺動機構。
主要技術特點
額定電源電壓,V
220 / 400
額定焊接電流,A
315
焊縫長度,mm
2500-4000
填絲送絲速度相對於設定值的最大不穩定性,%
±2
焊炬在焊接平面內的傾斜角度,度。
±90
燃燒器從其平均位置起的振幅調節範圍,mm
±(1-4)
燃燒器振盪頻率控制範圍,mm
0.5-2.5
安裝外形尺寸(長*寬*高),mm
4918*850*675
重量,kg
1045
Submit an inquiry
Прошлое
Настоящее
Будущее