
 Личный Кабинет


 Личный Кабинет

Установка для сварки продольных стыков листов и обечаек «УСПО-1,2»

Установка для сварки продольных стыков листов и обечаек «УСПО-1,2»
Описание
Установка «УСПО-1,2» для автоматической сварки неплавящимся электродом продольных стыков листов и обечаек
 Подробная информация PDF
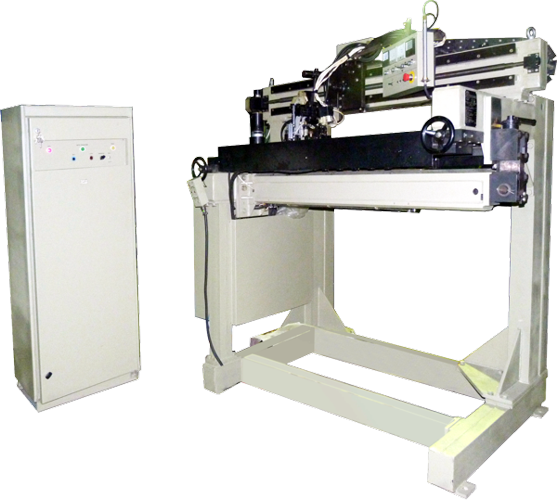
Сварка на «УСПО-1,2» ведётся непрерывно горящей или импульсной дугой выпрямленного постоянного тока. Сварка неплавящимся электродом (также сварка в защитных газах неплавящимся электродом) — это разновидность сварки, в которой источником теплоты выступает дуговой разряд, возникающий между вольфрамовым электродом и изделием. Этот тип является разновидностью методов дуговой сварки плавлением. Даная технология используется в основном для обработки алюминия, магния и их сплавов, а также прочих неферромагнитных металлов (например, нержавеющей стали, бронзы, меди, циркония, никеля).
При автоматизированном варианте и перемещении сварочной горелки, и подача присадочного материала (проволока) полностью механизированы. Технологический процесс контролирует оператор.
При сварке неплавящимся электродом используют постоянный ток прямой полярности, так как в этом режиме происходит максимальная проплавка металла деталей, которые подлежат соединению. Это достигается за счет эффективного использование энергии: до 85% тепловой энергии идет на проплавку деталей, до 7% - на нагрев электрода, остальное — лучевые потери.
Основные преимущества установки «УСПО-1,2»:
1. Возможности минимального деформирования в свариваемых металлах из-за маленькой зоны прогрева;
2. Высокое качество соединения за счет использования защитных газов, которые вытесняют кислород;
3. Относительно большая скорость выполнения работ;
4. Минимальные трудозатраты на последующую обработку шва;
5. Относительно широкий спектр свариваемых материалов.
Установка «УСПО-1,2» состоит из следующих сборочных единиц, которые соединяются между собой механическими и электрическими связями:
- Опоры левая и правая;
- Ложемент;
- Балка прижимная задняя;
- Балка прижимная передняя;
- Балка направляющая;
- Замок;
- Блок педалей;
- Головка сварочная АСГВ-4АРК;
- Фиксатор;
- Газо- водо- электроразводка;
- Блок управления газом;
- Система пневматическая;
- Система управления;
- Источник питания «ВСВУ-400».
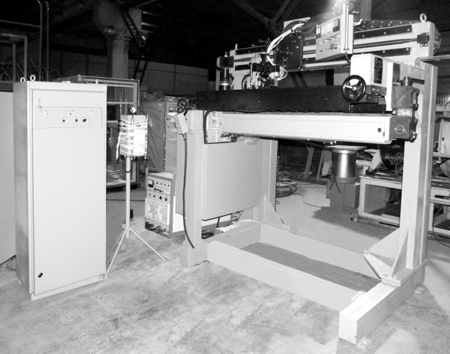
При автоматизированном варианте и перемещении сварочной горелки, и подача присадочного материала (проволока) полностью механизированы. Технологический процесс контролирует оператор.
При сварке неплавящимся электродом используют постоянный ток прямой полярности, так как в этом режиме происходит максимальная проплавка металла деталей, которые подлежат соединению. Это достигается за счет эффективного использование энергии: до 85% тепловой энергии идет на проплавку деталей, до 7% - на нагрев электрода, остальное — лучевые потери.
Основные преимущества установки «УСПО-1,2»:
1. Возможности минимального деформирования в свариваемых металлах из-за маленькой зоны прогрева;
2. Высокое качество соединения за счет использования защитных газов, которые вытесняют кислород;
3. Относительно большая скорость выполнения работ;
4. Минимальные трудозатраты на последующую обработку шва;
5. Относительно широкий спектр свариваемых материалов.
Установка «УСПО-1,2» состоит из следующих сборочных единиц, которые соединяются между собой механическими и электрическими связями:
- Опоры левая и правая;
- Ложемент;
- Балка прижимная задняя;
- Балка прижимная передняя;
- Балка направляющая;
- Замок;
- Блок педалей;
- Головка сварочная АСГВ-4АРК;
- Фиксатор;
- Газо- водо- электроразводка;
- Блок управления газом;
- Система пневматическая;
- Система управления;
- Источник питания «ВСВУ-400».
Основные технические
характеристики
Номинальное напряжение питающей сети, В
400/230
Внутренний диаметр свариваемых обечаек, мм
250 - 1200
Максимальная длина свариваемого листа (обечайки), мм
1200
Толщина свариваемого материала, мм
0,5 - 4,0
Диапазон регулирования скорости сварки, м/час
5 - 40
Диапазон регулирования скорости подачи присадочной проволоки, м/час
10 - 110
Диаметр присадочной проволоки, мм
0,8 - 2
Диаметр вольфрамового электрода, мм
2 - 5
Установочные перемещения горелки, мм
100
Скорость перемещения горелки по вертикали, м/с
0,005
Угол наклона горелки к плоскости сварки, °
±90
Номинальный сварочный ток, А
350
Максимальная потребляемая мощность, кВт
28
Габаритные размеры установки (Д*Ш*В), мм
2350*1355*2274
Подробная информация PDF
Отправить запрос
Прошлое
Настоящее
Будущее