
 Personal Account


 Личный Кабинет

鋁合金產品熱處理裝置“ETA-2S”

 详细信息PDF
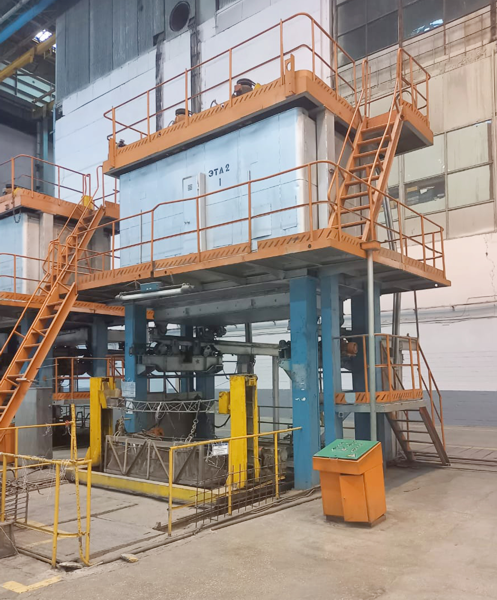
1. 設備的用途。 使用的技術流程。
電熱裝置“ETA-2S”用於對鋁及其合金零件進行熱處理。 本裝置可採用三種類型的熱處理:
- 淬火:加熱溫度460-550℃;
——時效:加熱溫度120-200℃;
- 退火:加熱溫度310-450℃。
待熱處理的零件進入電熱裝置「ETA-2S」的加熱室。 電阻加熱器加熱空氣。 零件的加熱是透過風扇產生的熱空氣循環進行的。
將爐料裝載到爐中的過程如下:在最終位置,帶有爐料的橫樑安裝在裝載機構的鏟斗上。 裝有裝藥的裝載機構移動到中間位置。 加熱器和風扇關閉。 赫斯做伏地挺身並滾走。 絞車將吊桿降低到中間位置。 裝載機構移動到爐下方的左端位置,並抓取棒材。 絞車將帶有爐料的橫樑移到爐中。 爐膛移動並按下。 加熱器和風扇打開。 籠子被加熱,裝載機構的鏟鬥處於較低位置。 加熱完成後,關閉風扇和加熱器,將底部擰乾並捲走,絞車將帶有籠子的橫梁降低到浴中。 起泡器打開。 絞盤提升桿,向下移動並收緊。 硬化後,帶有裝載機構鏟鬥的千斤頂將帶有來自熔池的裝料的橫梁提升。 裝有裝料的裝載機構透過鏈條傳動裝置移動到裝載和卸載區域。 帶有保持架的橫樑由車間提升裝置拆除,並安裝另一個保持架以進行下一個循環。
2. 所用物理過程的特性。
「ETA-2S」工廠採用金屬產品的硬化、退火和時效製程。
硬化 - 將零件加熱到臨界點以上的溫度,然後快速冷卻。 合金的硬化使表面層更硬,增加強度,並降低延展性。
退火是將零件加熱到臨界溫度以上,然後緩慢冷卻。 退火改變合金的結構,降低硬度,賦予延展性和韌性,並消除內應力。
時效是一種熱處理,其主要過程是過飽和固溶體的分解。 由於時效,硬化合金的性能會改變。 與退火相反,時效後強度和硬度增加,延展性降低,強度和性能穩定性增加。
3、技術說明。 設計特點。 優點。
安裝組成:
- 加熱室;
- 滑動爐床;
- 爐底壓緊機構;
- 硬化槽;
- 裝載籠的機構;
- 粉絲;
- 絞盤;
- 冷卻系統;
- 控制系統。
3.1. 暖氣室
加熱室由相互連接的單獨部分組成:兩側、兩端和頂部。 每個部分均由內部和外部隔熱框架組成。 加熱元件放置在內框架上。 加熱元件的總功率為120 kW。 所有電暖器「ETA-2S」分為12組。 加熱元件的引線穿過隔熱層到達外板。
加熱元件覆蓋金屬篩網,金屬篩網安裝在內部部分的支架上。 循環的空氣在加熱器和螢幕之間的空間被加熱。 空氣循環由安裝在爐頂部單獨平台上的兩個離心風機進行。
空氣從上到下流動。
如果爐子的設定溫度出現偏差,熱電偶會發出訊號來關閉或打開各個加熱器組。 12個控制熱電偶安裝在工作熱電偶附近。
該爐安裝在動力支撐框架上,動力支撐框架又安裝在 4 個金屬柱上。
3.2 滑動爐床
滑動爐床設計用於封閉和密封爐子工作口的工作空間。 滑動爐床呈矩形。 基礎是焊接爐床框架。 框架的內腔填充有隔熱材料-板和礦棉,其間舖有金屬箔。 為了確保將爐床壓在爐子工作開口上時的密封性,沿著框架的整個週邊將石棉線放置在特殊的凹槽中。
框架上安裝有四個輪子,以便爐床移動。 兩個驅動輪採用機電驅動。 兩個輪子的驅動器同時打開。
3.3爐底壓緊機構
爐底壓緊機構的設計是將爐底壓緊在爐體上,確保爐體工作口的密封。 爐底壓緊機構由一根橫樑組成,橫樑上安裝有小車驅動機構和兩個小車。 托架驅動裝置又由電動馬達、變速箱、兩個螺桿和一個圓柱齒輪組成。
該機構按照以下原理工作:滑架驅動器打開,螺桿開始旋轉,導致滑架移動。 車廂靠攏,車廂的上框架沿著安裝在爐下的橫樑的斜面滑動,壓緊橫梁,從而壓緊爐床。 該裝置有兩個安裝在立柱上的爐床加壓機構。 這些機構的驅動器同時打開。
3.4 淬火槽
硬化槽設計用於在硬化過程中在水中快速冷卻零件。 該罐是一個矩形容器,由板材焊接而成,並用軋製型材加固。 水箱底部有一個起泡器,用於將水與空氣混合。 水箱有一個溢流管,當籠子浸入其中時可以排出多餘的水。
3.5 籠式加載機構
爐料裝載機構設計用於將爐料從爐下方的裝載區域移回。 裝載機構透過機電驅動器的鏈條傳動裝置移動。 裝載機構由安裝在輪子上的框架組成。 安裝在框架上的機電驅動器用於兩個帶有鏟鬥的螺桿機構,用於安裝帶有保持架的橫樑。
3.6 風扇
風扇設計用於在烤箱內產生空氣流通。 風扇由外殼組成,外殼中安裝有滾動軸承上的軸,滾動軸承上安裝有葉輪。 電動馬達透過皮帶傳動使葉輪旋轉。 該裝置有兩個風扇。
3.7 絞車
絞車用於升高和降低帶有籠架的橫樑。 絞車由電動馬達、煞車、變速箱、兩個鏈筒和桿組成。
3.8 冷卻系統
有 3 種冷卻選項可供選擇:
a) 爐內,加熱器關閉,爐底封閉;
b) 在空中 - 它在爐子下方打開,絞車將帶有負載的橫樑降低到裝載機構的鏟斗上;
c) 在水中,當保持架浸入淬火槽時。
3.9 控制系統
該控制系統以現代電腦技術為基礎,整合了整個資訊流程。 控制系統保證機組以三種模式運作:手動控制、程式設計和自動模式。
如果出現違反和偏離製程的情況,則會發出燈光和聲音警報。 「ETA-2S」工廠的自動化控制系統確保了該技術的嚴格實施。
主要技術特點
最高溫度,°C 550
爐內空間尺寸(長*寬*高),mm 3080*1080*1550
籠子重量,公斤 250
加工產品最大尺寸(長*寬*高),mm 2000*700*700
單位加熱器功率,kW 120
水箱工作容積,m3 9
加熱區數量 12
加熱到最高溫度的時間,hours 1
通過工作室壁的熱流量,W/m 1900年
單位尺寸(長x寬x高),mm 7460*6260*7040
重量,kg 40250
详细信息PDF
Submit an inquiry
Прошлое
Настоящее
Будущее