
 Personal Account


 Личный Кабинет

真空感應熔煉和鑄造設備“UPPF”

 详细信息PDF

1。目的。 使用的技術流程。
真空感應裝置「UPPF」專為在批量生產條件下鑄造耐熱合金產品以及在試生產中測試複雜技術而設計。
「UPPF」型真空感應熔煉和澆注設備設計用於採用失蠟鑄造法製造高合金低碳鋼種、精密合金以及有色金屬的鋼錠和鑄坯。
真空感應熔煉的操作原理是在高真空或帶有固體電荷的惰性氣體保護氣氛中進行合金的熔化過程。 熔化塊 - 感應器和坩堝位於真空熔化室中,其中使用特殊真空幫浦產生所需程度的真空。 如有必要,可在熔化室中產生惰性氣體氣氛。
真空感應熔煉技術使得生產低碳含量的高純度合金成為可能。 真空環境的存在促進了熔體的脫氣和精煉過程。 感應混合可實現均勻的化學成分、合金元素的快速溶解和均質性。
所得合金具有最低含量的氣體、非金屬夾雜物、雜質和均勻的化學成分。
2. 所用物理過程的特性。
「UPPF」設備的感應工作原理可以熔化磁性和非磁性合金。 熔體的感應混合對熔化過程有有益的影響。 該爐具有多種坩堝使用的通用性; 根據技術需要,可以使用可更換的陶瓷、印刷和石墨坩堝。

3、廠房設計。
「UPPF」型真空感應熔煉和澆注設備由下列功能塊組成:
1.熔化室。
2. 裝載室。
3.熔化塊,由感應器和坩堝組成。
4.感應爐旋轉機構。
5、加載裝置。
6.模具加熱烘箱。
7.技術快門。
8、真空系統。
9、水冷系統。
10、控制系統。
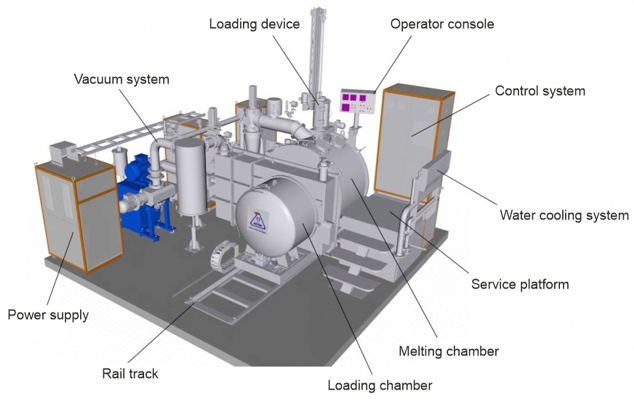
熔化室是工廠的主要元件,其中發生熔化金屬並將其倒入熱模具的過程。 熔化室內安裝有感應爐。 透過觀察窗監控熔化和澆注過程。 上料裝置安裝在熔化室的上法蘭上。 熔化室透過滑動門連接到裝載室。 用於澆注的模具從裝載室送入熔化室。
裝載室為焊接結構,水冷卻。 裝載室使用非同步馬達、變速箱和鏈條傳動裝置沿著軌道移動。
感應熔煉爐設計用於熔化金屬並將其倒入殼模中。 爐子安裝在熔化室內的旋轉支架上。 它由上下極板、電感器和磁路組成。
感應爐的旋轉機構確保液態金屬從坩堝倒入加熱的模具中。 用於轉動坩堝的可逆機構具有平穩的速度控制,由帶有變速箱和變頻驅動器的非同步馬達組裝而成。
裝載裝置由焊接箱式本體和真空密封門組成。 兩根帶有裝載杯和浸入式熱電偶的桿子放置在設備主體中。
裝載裝置有兩個獨立的驅動器,一個用於向容器提供裝料,第二個驅動器是快速釋放浸入式熱電偶和雙波高溫計。
模具加熱爐保證了澆注時供應的模具的溫度條件。 它沿著垂直軸有兩個可調節的加熱區。
滑動式技術門設計用於熔化室和裝載室的真空分離。 它由水冷式焊接體和活動風門(閘門)組成。 當閥門工作時,密封瓣沿著導軌滑動。 阻尼器的運動由氣缸執行。 百葉窗的抽真空與氣閘室一起進行。
該工廠的真空系統由兩條線路組成:前真空和增壓泵。 增壓管路由增壓幫浦和機械幫浦組成。 前真空模式是在羅茨泵和機械泵的基礎上實現的,並配備機械過濾器。
水冷卻系統由水控制感知器、閥門、壓力表和管路的洩壓歧管組成。 本裝置可選配反向水冷系統。
控制系統包括一台用於收集和處理真空鑄造過程資訊的計算機,以及一組用於監控和記錄真空感應熔煉過程參數的遠端輸入輸出模組。
控制系統具有有關製程偏差和工廠故障的燈光和聲音警報,系統的測量設備提供溫度、壓力和電氣參數的控制。
控制系統軟體可讓您視覺化技術系統的元素,顯示製程參數的數值,資料存檔,並記錄事件、錯誤和緊急情況。
3.2. 工廠運作描述。
將製備並稱重計算成分的爐料裝入爐坩堝中,並將澆注的模具或模具安裝在模具加熱爐中。 兩個室都是封閉的,產生所需的真空度。
打開射頻電流源,依照製程進行熔化過程。
熔化過程完成後,透過轉動坩堝排水,將液態金屬倒入模具或模具中,熔化室和裝載室之間的澆口打開,然後澆口關閉。
當熔體在模具或裝料室中的模具中進行冷卻和結晶過程時,打開熔化室並裝入下一個熔體的爐料(無需打開熔體即可進行裝料過程)通過裝載裝置的腔室)。 下一個熔化過程開始。
在技術規定的冷卻時間後打開裝載室,將填充的模具從模具加熱爐中取出,並安裝新的模具。 關閉裝載室的蓋子,抽出裝載室內的氣氛,並打開閘門裝置。 循環重複。
使用兩個室 - 熔化室和裝載室,以及它們之間的閘閥,使您能夠實現高生產率並在連續工業生產中使用“UPPF”爐。
3.3. 真空感應設備「UPPF」的優點。
真空感應熔煉澆注設備是在現代化元件基礎上製成的,具有改進的技術特性,這使得提高設備效率、維護方便、降低運營成本(每1公斤電能、水、空氣消耗量)成為可能。液態金屬),最重要的是,提高熔化金屬的品質。
主要優點:
1、能夠在整個熔化過程中有效控制熔體狀態及其溫度。
2. 所得合金的氣體和非金屬夾雜物純度。
3. 快速加熱和兩室設計提高了性能。
4.化學成分均一性和均勻性高。
5.任何形式的原料(塊狀物料、煤球、粉末等)
6、高效、環保。
真空感應裝置「UPPF」專為在批量生產條件下鑄造耐熱合金產品以及在試生產中測試複雜技術而設計。
「UPPF」型真空感應熔煉和澆注設備設計用於採用失蠟鑄造法製造高合金低碳鋼種、精密合金以及有色金屬的鋼錠和鑄坯。
真空感應熔煉的操作原理是在高真空或帶有固體電荷的惰性氣體保護氣氛中進行合金的熔化過程。 熔化塊 - 感應器和坩堝位於真空熔化室中,其中使用特殊真空幫浦產生所需程度的真空。 如有必要,可在熔化室中產生惰性氣體氣氛。
真空感應熔煉技術使得生產低碳含量的高純度合金成為可能。 真空環境的存在促進了熔體的脫氣和精煉過程。 感應混合可實現均勻的化學成分、合金元素的快速溶解和均質性。
所得合金具有最低含量的氣體、非金屬夾雜物、雜質和均勻的化學成分。
2. 所用物理過程的特性。
「UPPF」設備的感應工作原理可以熔化磁性和非磁性合金。 熔體的感應混合對熔化過程有有益的影響。 該爐具有多種坩堝使用的通用性; 根據技術需要,可以使用可更換的陶瓷、印刷和石墨坩堝。
3、廠房設計。
「UPPF」型真空感應熔煉和澆注設備由下列功能塊組成:
1.熔化室。
2. 裝載室。
3.熔化塊,由感應器和坩堝組成。
4.感應爐旋轉機構。
5、加載裝置。
6.模具加熱烘箱。
7.技術快門。
8、真空系統。
9、水冷系統。
10、控制系統。
熔化室是工廠的主要元件,其中發生熔化金屬並將其倒入熱模具的過程。 熔化室內安裝有感應爐。 透過觀察窗監控熔化和澆注過程。 上料裝置安裝在熔化室的上法蘭上。 熔化室透過滑動門連接到裝載室。 用於澆注的模具從裝載室送入熔化室。
裝載室為焊接結構,水冷卻。 裝載室使用非同步馬達、變速箱和鏈條傳動裝置沿著軌道移動。
感應熔煉爐設計用於熔化金屬並將其倒入殼模中。 爐子安裝在熔化室內的旋轉支架上。 它由上下極板、電感器和磁路組成。
感應爐的旋轉機構確保液態金屬從坩堝倒入加熱的模具中。 用於轉動坩堝的可逆機構具有平穩的速度控制,由帶有變速箱和變頻驅動器的非同步馬達組裝而成。
裝載裝置由焊接箱式本體和真空密封門組成。 兩根帶有裝載杯和浸入式熱電偶的桿子放置在設備主體中。
裝載裝置有兩個獨立的驅動器,一個用於向容器提供裝料,第二個驅動器是快速釋放浸入式熱電偶和雙波高溫計。
模具加熱爐保證了澆注時供應的模具的溫度條件。 它沿著垂直軸有兩個可調節的加熱區。
滑動式技術門設計用於熔化室和裝載室的真空分離。 它由水冷式焊接體和活動風門(閘門)組成。 當閥門工作時,密封瓣沿著導軌滑動。 阻尼器的運動由氣缸執行。 百葉窗的抽真空與氣閘室一起進行。
該工廠的真空系統由兩條線路組成:前真空和增壓泵。 增壓管路由增壓幫浦和機械幫浦組成。 前真空模式是在羅茨泵和機械泵的基礎上實現的,並配備機械過濾器。
水冷卻系統由水控制感知器、閥門、壓力表和管路的洩壓歧管組成。 本裝置可選配反向水冷系統。
控制系統包括一台用於收集和處理真空鑄造過程資訊的計算機,以及一組用於監控和記錄真空感應熔煉過程參數的遠端輸入輸出模組。
控制系統具有有關製程偏差和工廠故障的燈光和聲音警報,系統的測量設備提供溫度、壓力和電氣參數的控制。
控制系統軟體可讓您視覺化技術系統的元素,顯示製程參數的數值,資料存檔,並記錄事件、錯誤和緊急情況。
3.2. 工廠運作描述。
將製備並稱重計算成分的爐料裝入爐坩堝中,並將澆注的模具或模具安裝在模具加熱爐中。 兩個室都是封閉的,產生所需的真空度。
打開射頻電流源,依照製程進行熔化過程。
熔化過程完成後,透過轉動坩堝排水,將液態金屬倒入模具或模具中,熔化室和裝載室之間的澆口打開,然後澆口關閉。
當熔體在模具或裝料室中的模具中進行冷卻和結晶過程時,打開熔化室並裝入下一個熔體的爐料(無需打開熔體即可進行裝料過程)通過裝載裝置的腔室)。 下一個熔化過程開始。
在技術規定的冷卻時間後打開裝載室,將填充的模具從模具加熱爐中取出,並安裝新的模具。 關閉裝載室的蓋子,抽出裝載室內的氣氛,並打開閘門裝置。 循環重複。
使用兩個室 - 熔化室和裝載室,以及它們之間的閘閥,使您能夠實現高生產率並在連續工業生產中使用“UPPF”爐。
3.3. 真空感應設備「UPPF」的優點。
真空感應熔煉澆注設備是在現代化元件基礎上製成的,具有改進的技術特性,這使得提高設備效率、維護方便、降低運營成本(每1公斤電能、水、空氣消耗量)成為可能。液態金屬),最重要的是,提高熔化金屬的品質。
主要優點:
1、能夠在整個熔化過程中有效控制熔體狀態及其溫度。
2. 所得合金的氣體和非金屬夾雜物純度。
3. 快速加熱和兩室設計提高了性能。
4.化學成分均一性和均勻性高。
5.任何形式的原料(塊狀物料、煤球、粉末等)
6、高效、環保。
主要技術特點
電源電壓,V
400
額定頻率,Hz
50
階段
3
工作介質 – 真空,Pa (mm Hg)
6.65*10-1 (5*10-3)
工作介質 – 氬氣 m, Pa (mm Hg)
4*104 (300)
洩漏,lPa/s (l.μm.Hg/s)
20
熔化坩堝容量,kg
18
熔化溫度,°C
1750
模具加熱爐最高加熱溫度,°C
1100
模具加熱爐電壓,V
80
經營氛圍
空氣-真空
加熱區,個
2
裝機功率,kW
350
功耗,kW
〜135
感應源最大功率,kW
250
測量坩堝內金屬溫度的方法
VR熱電偶和雙波高溫計
冷卻水消耗量,m3/h
6 - 8
噪音水平,dBa
80
重量,kg
8000
模具加熱爐工作空間尺寸(Ø*H),mm
450*500
外形尺寸(長*寬*高),mm
4700*6100*3830
详细信息PDF
Submit an inquiry
Прошлое
Настоящее
Будущее