
 Personal Account


 Личный Кабинет

帶預熱模具的真空單室熔煉和澆注設備“VIPE-3R”

 详细信息PDF

1。目的。 使用的技術流程。
「VIPE-3R」工廠旨在用於在大規模生產條件下製造耐熱合金和鋼鑄件。鑄造方法-失蠟鑄造。鑄件範圍包括由耐熱合金和鋼製成的等軸、小型、成型和車身零件。鑄塊尺寸最大為 370 毫米。
2. 所用物理過程的特性。
「VIPE-3R」設備的特點 - 單室設備,每小時能夠填充四個模具。 熔化過程中金屬的溫度由高溫計控制。 來自光高溫計和浸入式熱電偶的資料傳遞到監視器。 物理過程是磁感應的結果。
3、技術說明。 設計特點。 優點。
「VIPE-3R」裝置包括以下主要部件:
- 熔化室,
- 門,
- 電磁爐,
- 模具加熱爐,
- 同軸電流輸入,
- 滑動電流輸入,
- 坩堝旋轉機構,
- 真空系統,
- 氬氣入口系統,
- 水冷卻系統,
- 氣動系統,
- 電源櫃,
- 電容電池,
- 控制系統櫃,
- 服務平台,
- 電源供應器“TPCHT-250”。
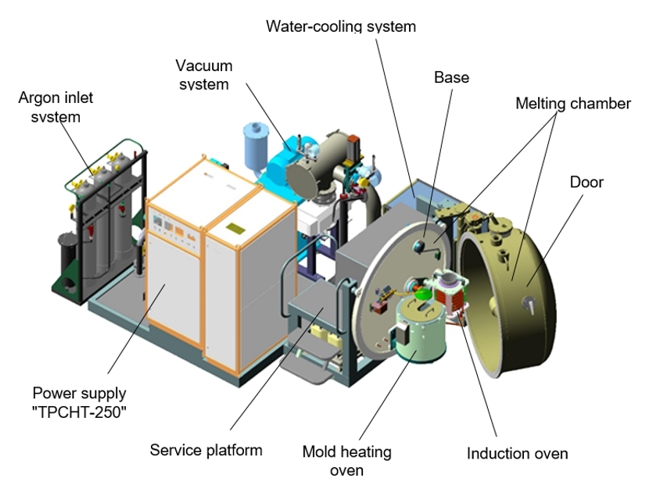
「VIPE-3R」工廠採用模組化結構:可更換熔煉爐、可更換模具加熱爐、可更換坩堝。 可更換的熔鋼爐容量為18公斤。 該設備每小時最多可填充四個模具。
3.1. 熔化室。
熔化室是設備的主要元件,由底座和門組成。
底座採用不銹鋼材質,位於垂直平面,外部水冷。 電流導體、感應器和模具加熱爐使用支架固定在底座上。 感應爐組件由可更換的感應器、坩堝和沖壓系統組成。
底座還具有多個用於各種用途的壓力密封件和連接熔化室與真空系統的真空管路。
底座法蘭上有兩個限位開關,其狀態顯示感應爐在裝入金屬(爐料)並熔化時處於垂直位置,或金屬正在排入模具中。
限位開關由坩堝旋轉機構(齒輪馬達和齒輪傳動裝置)的操作觸發。
操作員控制金屬溢出的速度。
3.2. 門。
門為圓柱形焊接結構,一側為凸緣,另一側為球形底部。 門體由不銹鋼製成,具有水冷腔、安全閥管道、插入浸入式熱電偶的管道和兩個用於製程可視化監控的觀察窗。
3.3. 電磁爐。
感應熔煉爐旨在熔化耐熱金屬並將其倒入殼模中。
爐子的工作部分是矩形銅管的感應器。 感應爐安裝在旋轉支架上。 有機會調整排水管的高度和軌跡。
晶閘管變頻器“TPCHT-250”和電容電池透過水冷式銅母線向熔煉爐供電。
3.4. 模具加熱烘箱。
模具加熱爐為模具的預熱提供所需的溫度條件。
模具加熱爐安裝在支架上,支架安裝在底座內平面。 爐支架相對於感應爐處於固定位置。 電源導體透過位於底座外殼密封引線中的特殊引腳插入模具加熱爐。 模具加熱爐的爐體上有一個孔,透過該孔將熱電偶引入模具加熱爐的內部空間以測量溫度。
3.5. 同軸電流引線。
同軸電流引線設計用於將電流從滑動電流引線傳輸至熔化感應器。 坩堝旋轉機構使同軸電流引線旋轉。 坩堝旋轉機構由齒輪馬達和一組齒輪組成。 目前的引線是水冷的。 冷卻水壓力0.2MPa以上。
3.6. 滑動電流引線。
滑動電流引線旨在透過同軸電流引線將電力從電容器電池傳輸到感應爐,並確保其中的金屬熔化。 它由兩個彼此隔離的外殼組成,安裝在同軸電源上。 目前的引線是水冷的。
3.7. 真空系統。
真空系統在熔化室和附加裝載室中提供給定的殘餘壓力值。 系統部件由不銹鋼製成。 切斷設備有氣動和機電驅動。
真空是透過打開密封閥的技術真空閥進行的。 熔化室中的壓力由真空計監測。 蒸汽油增壓泵用於實現深真空。
3.8. 氬氣導入系統(選購)。
氬氣進氣系統設計用於加速鑄件冷卻。
當金屬熔化並倒入模具時,在大氣壓力或更低的壓力下將純化的氬氣從入口坡道供應到熔化室。
熔化室的法蘭上有一個真空計,用它來監測熔化室中的氬氣壓力。
3.9. 水冷卻系統。
水冷系統旨在冷卻在高溫區域或產生高溫的所有元件。 該系統由管道、水流及供水感測器、溫度感測器組成,並具有聲光警報功能。 冷卻系統部件由不銹鋼製成。
3.10. 氣動系統。
氣動系統的目的是打開和關閉真空系統、運動機構的閘門和閥門,供應到工廠的壓縮空氣的壓力至少為6.3巴。
要求是設計簡單可靠、易於維修和操作。 配備過濾除濕器
3.11. 晶閘管轉換器“TPChT-250”
晶閘管電源滿足冶金和鑄造設備的現代化要求。
變流櫃是由特殊型材製成的框架系統。 機櫃的側面用可拆卸的壁封閉,前側和後側均設有門,可用於接觸轉換器的主要元件。 機櫃的正面有一個帶有儀表和控制裝置的面板。 此轉換器具有連接遙控器的能力。 櫃內安裝有控制系統、電抗器、保護板、啟動單元、整流單元、逆變單元及冷卻系統。 電源具有水冷系統。
「VIPE-3R」工廠旨在用於在大規模生產條件下製造耐熱合金和鋼鑄件。鑄造方法-失蠟鑄造。鑄件範圍包括由耐熱合金和鋼製成的等軸、小型、成型和車身零件。鑄塊尺寸最大為 370 毫米。
2. 所用物理過程的特性。
「VIPE-3R」設備的特點 - 單室設備,每小時能夠填充四個模具。 熔化過程中金屬的溫度由高溫計控制。 來自光高溫計和浸入式熱電偶的資料傳遞到監視器。 物理過程是磁感應的結果。
3、技術說明。 設計特點。 優點。
「VIPE-3R」裝置包括以下主要部件:
- 熔化室,
- 門,
- 電磁爐,
- 模具加熱爐,
- 同軸電流輸入,
- 滑動電流輸入,
- 坩堝旋轉機構,
- 真空系統,
- 氬氣入口系統,
- 水冷卻系統,
- 氣動系統,
- 電源櫃,
- 電容電池,
- 控制系統櫃,
- 服務平台,
- 電源供應器“TPCHT-250”。
「VIPE-3R」工廠採用模組化結構:可更換熔煉爐、可更換模具加熱爐、可更換坩堝。 可更換的熔鋼爐容量為18公斤。 該設備每小時最多可填充四個模具。
3.1. 熔化室。
熔化室是設備的主要元件,由底座和門組成。
底座採用不銹鋼材質,位於垂直平面,外部水冷。 電流導體、感應器和模具加熱爐使用支架固定在底座上。 感應爐組件由可更換的感應器、坩堝和沖壓系統組成。
底座還具有多個用於各種用途的壓力密封件和連接熔化室與真空系統的真空管路。
底座法蘭上有兩個限位開關,其狀態顯示感應爐在裝入金屬(爐料)並熔化時處於垂直位置,或金屬正在排入模具中。
限位開關由坩堝旋轉機構(齒輪馬達和齒輪傳動裝置)的操作觸發。
操作員控制金屬溢出的速度。
3.2. 門。
門為圓柱形焊接結構,一側為凸緣,另一側為球形底部。 門體由不銹鋼製成,具有水冷腔、安全閥管道、插入浸入式熱電偶的管道和兩個用於製程可視化監控的觀察窗。
3.3. 電磁爐。
感應熔煉爐旨在熔化耐熱金屬並將其倒入殼模中。
爐子的工作部分是矩形銅管的感應器。 感應爐安裝在旋轉支架上。 有機會調整排水管的高度和軌跡。
晶閘管變頻器“TPCHT-250”和電容電池透過水冷式銅母線向熔煉爐供電。
3.4. 模具加熱烘箱。
模具加熱爐為模具的預熱提供所需的溫度條件。
模具加熱爐安裝在支架上,支架安裝在底座內平面。 爐支架相對於感應爐處於固定位置。 電源導體透過位於底座外殼密封引線中的特殊引腳插入模具加熱爐。 模具加熱爐的爐體上有一個孔,透過該孔將熱電偶引入模具加熱爐的內部空間以測量溫度。
3.5. 同軸電流引線。
同軸電流引線設計用於將電流從滑動電流引線傳輸至熔化感應器。 坩堝旋轉機構使同軸電流引線旋轉。 坩堝旋轉機構由齒輪馬達和一組齒輪組成。 目前的引線是水冷的。 冷卻水壓力0.2MPa以上。
3.6. 滑動電流引線。
滑動電流引線旨在透過同軸電流引線將電力從電容器電池傳輸到感應爐,並確保其中的金屬熔化。 它由兩個彼此隔離的外殼組成,安裝在同軸電源上。 目前的引線是水冷的。
3.7. 真空系統。
真空系統在熔化室和附加裝載室中提供給定的殘餘壓力值。 系統部件由不銹鋼製成。 切斷設備有氣動和機電驅動。
真空是透過打開密封閥的技術真空閥進行的。 熔化室中的壓力由真空計監測。 蒸汽油增壓泵用於實現深真空。
3.8. 氬氣導入系統(選購)。
氬氣進氣系統設計用於加速鑄件冷卻。
當金屬熔化並倒入模具時,在大氣壓力或更低的壓力下將純化的氬氣從入口坡道供應到熔化室。
熔化室的法蘭上有一個真空計,用它來監測熔化室中的氬氣壓力。
3.9. 水冷卻系統。
水冷系統旨在冷卻在高溫區域或產生高溫的所有元件。 該系統由管道、水流及供水感測器、溫度感測器組成,並具有聲光警報功能。 冷卻系統部件由不銹鋼製成。
3.10. 氣動系統。
氣動系統的目的是打開和關閉真空系統、運動機構的閘門和閥門,供應到工廠的壓縮空氣的壓力至少為6.3巴。
要求是設計簡單可靠、易於維修和操作。 配備過濾除濕器
3.11. 晶閘管轉換器“TPChT-250”
晶閘管電源滿足冶金和鑄造設備的現代化要求。
變流櫃是由特殊型材製成的框架系統。 機櫃的側面用可拆卸的壁封閉,前側和後側均設有門,可用於接觸轉換器的主要元件。 機櫃的正面有一個帶有儀表和控制裝置的面板。 此轉換器具有連接遙控器的能力。 櫃內安裝有控制系統、電抗器、保護板、啟動單元、整流單元、逆變單元及冷卻系統。 電源具有水冷系統。
主要技術特點
電源電壓,V
400
頻率,Hz
50
相數,
3
電源功率,kW
250
鋼坩堝容量,kg
18
冷爐殘餘壓力,mmHg
1*10-4
熔煉壓力,mmHg,範圍:
5*10-3 至 5*10-2
澆注壓力,mmHg,範圍:
5*10-3 至 5*10-2
洩漏量(冷坩堝),l µm。 Hg/秒
5
模俱生產率/小時
4
工作環境中氬氣壓力,mmHg
300
液態金屬溫度,°C
1400 至 1700
模具預熱
是的
最高模具溫度,°C
1100
模具最大加熱速度,°C/分鐘
50
PPF 馬弗爐尺寸(內徑、外徑、高度),mm
420;310*425
模具澆注陶瓷塊尺寸(Ø*H),mm
300*420
坩堝內部尺寸(Ø*H),mm
140*270
坩堝外部尺寸(Ø*H),mm
170*300
坩堝旋轉速度(澆注速度)
可調
熔爐坩堝最大傾斜角度(向前、向後),度
+110; -15
熔爐保溫時間真空注模,分鐘
10
尺寸(長*寬*高),毫米
4000*3500*3000
重量,公斤
5800
详细信息PDF
视频
Submit an inquiry
Прошлое
Настоящее
Будущее