
 Личный Кабинет


 Личный Кабинет

Установка для прецизионной электронно-лучевой сварки «ЭЛУ-8/0,6»

Установка для прецизионной электронно-лучевой сварки «ЭЛУ-8/0,6»
Описание
Установка «ЭЛУ-8/0,6» для прецизионной электронно-лучевой сварки круговых, кольцевых, прямолинейных швов
 Подробная информация PDF
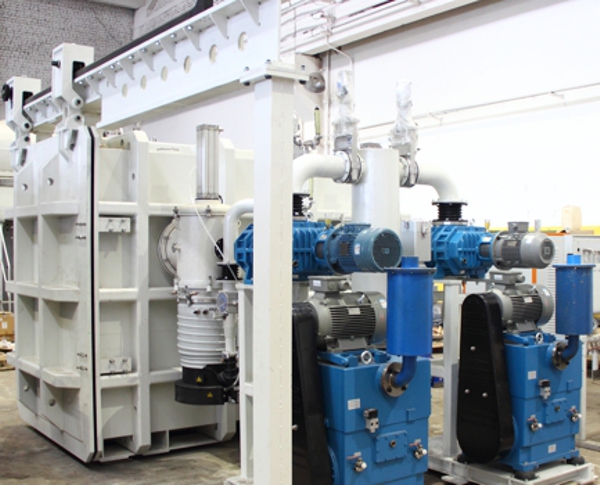
Установка «ЭЛУ-8/0,6» предназначена для прецизионной электронно-лучевой сварки круговых, кольцевых, прямолинейных швов на изделиях из высокопрочных сталей и сплавов на основе никеля, титана, ниобия, молибдена, меди, алюминия, а также разнородных металлических материалов.
Состав установки:
- Рабочая камера.
- Манипулятор электронно-лучевой пушки.
- Станочный комплекс.
- Вакуумная система.
- Пневматическая система.
- Система водоохлаждения.
- Электроразводка.
- Энергоблок.
- Рабочее место оператора.
- Рабочее место технолога.
- Система управления.
Рабочая камера.
Вакуумная камера представляет собой сварную конструкцию прямоугольного сечения.
Внутри камеры располагаются следующие механизмы и устройства:
Станочный комплекс;
− платформа загрузочная;
− манипулятор электронно-лучевой пушки;
− электронно-лучевая пушка;
− узлы систем наблюдения с устройствами для защиты оптики от напыления;
− внутрикамерная подсветка.
Вакуумная часть камеры выполнена из немагнитной нержавеющей стали.
Стенки камеры обеспечивают необходимые прочность и устойчивость камеры, гарантирующие ее работу без нарушения герметичности и геометрических размеров на протяжении не менее 10 лет непрерывной работы. Для обеспечения требований жесткости и устойчивости стенки камеры выполнены с необходимой обрешеткой или имеют сотовую конструкцию.
На задней стенке камеры расположены фланцы для подсоединения вакуумной системы. На потолочной части камеры установлено 4 фонаря световых, освещающих объем камеры. Внутри камеры предусмотрены направляющие, по которым закатывается/выкатывается рама, с установленным на ней станочным комплексом. Для фиксации крышки откатной с боковых сторон камеры предусмотрены прижимы с пневмоцилиндрами.
Для визуального контроля процесса сварки предусмотрены не менее шести смотровых люков, обеспечивающих удобство наблюдения.
Конструкция камеры и смотровых люков обеспечивают защиту оператора от неиспользуемого рентгеновского излучения.
Предусмотрена защита от напыления, рентгеновского и теплового излучения иллюминаторов, гермовводов в камеру, кабелей, механизмов и устройств, расположенных внутри камеры с учетом мощности энергоблока.
Манипулятор электронно-лучевой пушки.
Манипулятор электронно-лучевой пушки (ЭЛП) предназначен для позиционирования ЭЛП относительно свариваемого изделия, а также для перемещения ее во время сварки.
Электродвигатели перемещения располагаются непосредственно на узлах манипулятора и обеспечивают стабильную работу в вакууме во всем диапазоне скоростей.
Направляющие, двигатели, шестерни надежно защищены от брызг и паров расплавленного металла.
Станочный комплекс.
Параметры и конфигурация станочного комплекса подбираются на этапе проектирования под конкретные задачи по согласованию с заказчиком.
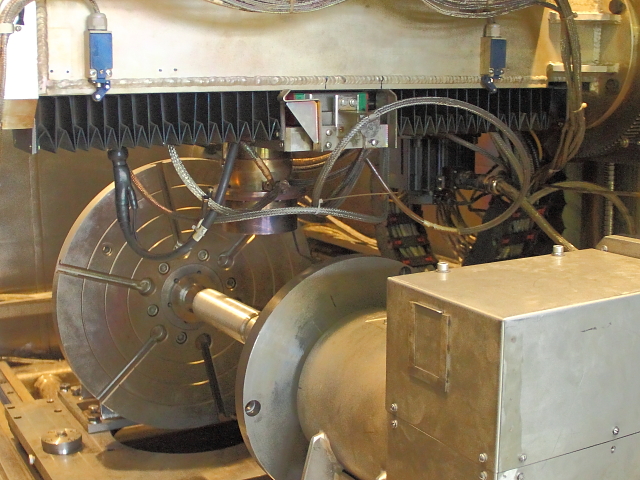
Станочный комплекс представляет собой транспортный модуль с устанавливаемыми на нем попеременно двумя вращателями: с горизонтальной осью вращения (ВГО) и с вертикальной осью вращения (ВВО).
Вращатели ВГО и ВВО предназначены для закрепления и вращения свариваемых деталей со сборочно-сварочной оснасткой, со скоростью от 0,02 до 6 об/мин, с плавной регулировкой во всем диапазоне скоростей.
Вращатели ВГО и ВВО обеспечивают плавность и равномерность вращения свариваемого изделия во всем диапазоне усилия сжатия свариваемых деталей. Детали вращателей ВГО и ВВО по возможности изготавливаются из немагнитных материалов.
Вращатель ВВО снабжен планшайбой. На вращатель ВГО устанавливается станочный трехкулачковый патрон.
ВГО оснащен съемным задним вращающимся центром для осевого сжатия деталей. Стол, на котором расположены задняя и передняя бабки должен иметь центральный и периферийные пазы для их взаимного перемещения.
В комплект ВГО входят две поддерживающие роликовые опоры для центровки средней части свариваемых сборок.
Транспортный модуль выдвигается из рабочей камеры по специальным направляющим.
Предусмотрена фиксация транспортного модуля в рабочей камере и на платформе.
Платформа загрузочная.
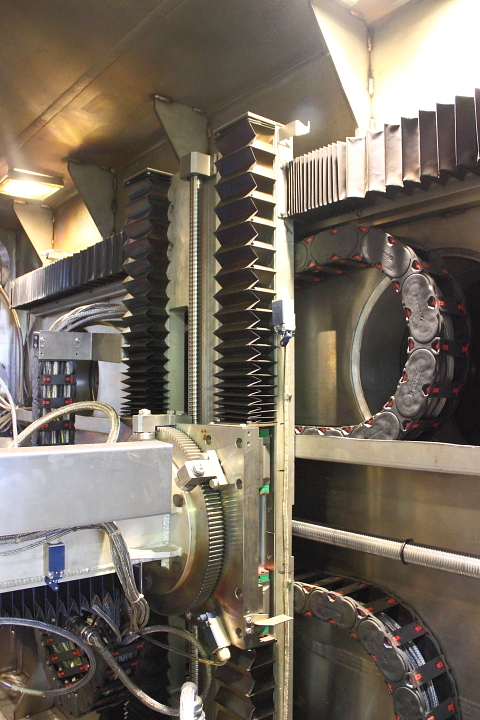
Платформа загрузочная предназначена для загрузки-выгрузки свариваемых деталей со сборочно-сварочной оснасткой на станочный комплекс, и организации транспортных перемещений манипулятора сварочного в рабочую камеру и обратно.
Платформа представляет собой площадку с направляющими, которые являются продолжением направляющих внутри рабочей камеры. Длина направляющих должна обеспечивает полное выдвижение манипулятора сварочного из рабочей камеры.
Платформа имеет жесткую связь с вакуумной камерой для предотвращения смещения направляющих в процессе эксплуатации установки. Для обеспечения опоры загрузочной платформы в выдвинутом состоянии, предусмотрено основание с рельсовым путем, находящемся на одной оси с рельсовым путем рабочей камеры и дополнительные ролики на загрузочной платформе. Для обеспечения сохранности электронно-лучевой пушки при загрузке-выгрузке изделий, конструктивно обеспечено отсутствие выступания электронно-лучевой пушки за границы рабочей камеры при выдвинутой загрузочной платформе.
Крышка откатная
Крышка откатная выполнена из нержавеющей стали с окантовкой по периметру обработанным фланцем. По периметру на обработанной поверхности в местах прилегания к фланцу камеры устанавливаются вакуумные уплотнения. В целях обеспечения безопасности проведения работ и максимального доступа к изделию, крышка рабочей камеры выполнена в исполнении, обеспечивающем ее сдвижение вбок, независимо от загрузочной платформы, перпендикулярно ее оси.
Опоры предназначены для установки и крепления камеры вакуумной. К фундаменту опоры крепятся анкерными болтами. Опора представляет собой сварную конструкцию.
Путь рельсовый состоит из 2-х соединенных между собой секций и служит для установки и перемещения по направляющим крышки откатной. Секции представляют собой 2 продольные трубы из квадратного профиля, соединенные между собой такими же трубами, сверху профильной трубы установлены направляющие.
Длину площадки обслуживания и ее ограждения выполняется по размеру длины рабочей камеры.
Вакуумная система.
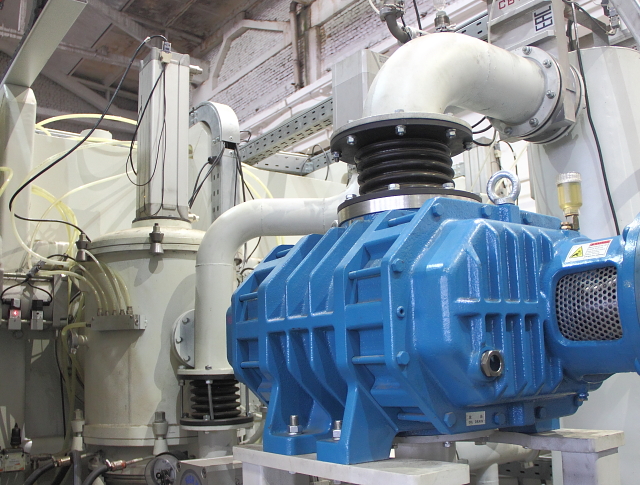
Вакуумная система предназначена для создания вакуума в камере до степени разряжения 1 *10-4 мм рт.ст (1,3 *10-2 Па) и состоит из 3-х линий: форвакуумной и 2-х высоковакуумных. Форвакуумная откачка производится механическими вакуумными насосами. Высоковакуумная откачка в камере до степени разряжения 1 *10-4 мм рт.ст. производится паромасляными диффузионными насосами. Степень разряжения 5 *10-5 мм рт.ст (6,6 *10-3 Па) в электронно-лучевой пушке достигается откачкой турбомолекулярным насосом. Клапаны вакуумной системы укомплектованы пневмоцилиндрами. Вакуум в камере контролируется широкодиапазонным вакуумметром. Вакуумная система управляется с центрального пульта оператора, как в автоматическом, так и в ручном режимах. Для предотвращения попадания паров масла в камеру, перед диффузионными насосами установлены водоохлаждаемые ловушки. Выхлоп форвакуумных насосов производится через маслоотделительные устройства.
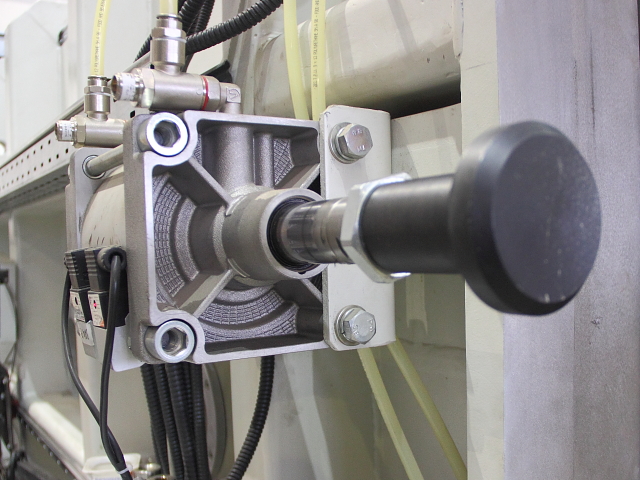
Пневматическая система предназначена для подачи сжатого воздуха в пневмоцилиндры прижима двери, а также в пневмоцилиндры клапанов и затворов вакуумной системы установки. Управление работой вакуумной системы осуществляется пневмораспределителями, расположенными на пневмоцилиндрах вакуумных клапанов. Прижим, отжим крышки откатной осуществляется также через пневмораспределитель. Для подготовки сжатого воздуха применяется блок подготовки воздуха.
Система водоохлаждения установки автономная, замкнутая от промышленного охладителя (чиллера), предназначена для охлаждения насосов вакуумных, ловушек, а также электронно-лучевой пушки. Охлаждающая жидкость распределяется через напорно-сливной коллектор, укомплектованный датчиками температуры, протока воды и датчиком давления. При отсутствии воды на сливе выдается аварийный сигнал.
Для предотвращения отложения солей и коррозии на стенках рубашек и каналах охлаждаемых устройств, в качестве хладагента используется дистиллированная или специально подготовленная вода.
Внутренняя электроразводка предназначена для обеспечения подвода электропитания от гермовводов к приводам перемещений исполнительных механизмов станочного комплекса и электронно-лучевой пушки и микровыключателям механизмов перемещений.
Внешняя электроразводка предназначена для подвода силовых цепей к источнику питания, шкафу управления, к электродвигателю крышки откатной, к элементам вакуумной и пневматической систем, для подвода цепей управления к пультам, микровыключателям и элементам системы водоохлаждения и освещения. Для электроразводки применяются экранированные кабели, защитные короба и кабель-каналы.
Энергетический блок.
В составе технологического комплекса применен энергоблок в составе:
− Электронно-лучевая пушка с катодом косвенного накала из LaB6;
− Турбомолекулярный насос;
− Высоковольтный источник питания 60 кВ, 40 кВт;
− Стойка управления;
− Видеоконтрольное устройство.
Рабочее место оператора.
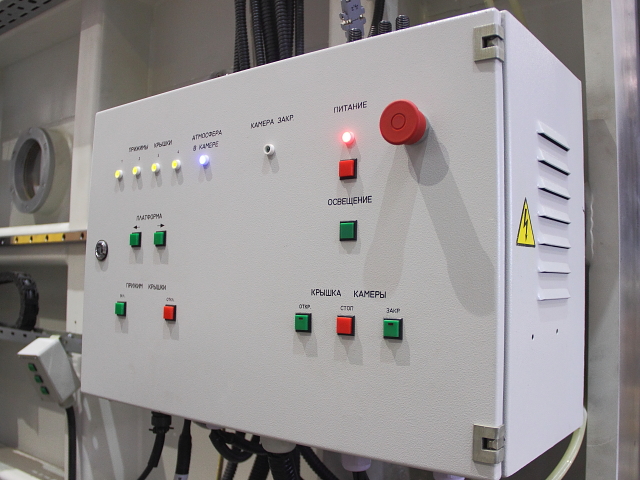
Рабочее место оператора имеет пульт управления, перемещаемый вдоль камеры, который обеспечивает оператору возможность одновременной работе на пульте и наблюдению через иллюминаторы.
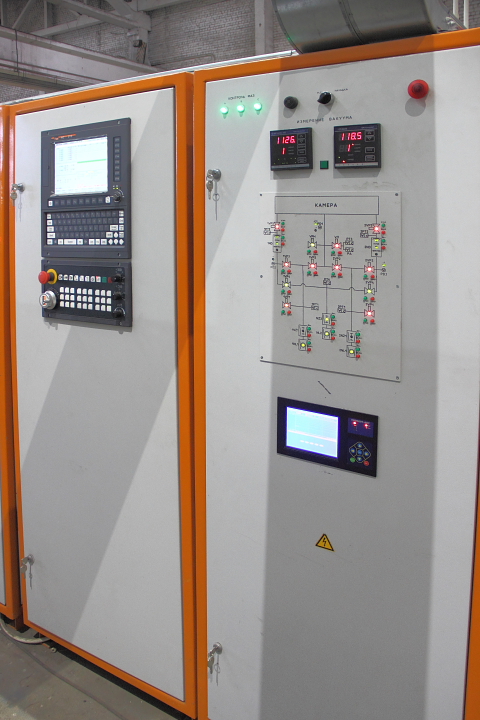
На пульте управления располагаются пульт и панель оператора системы управления, монитор системы видеонаблюдения.
Пульт оператора содержит органы управления и индикации, позволяющие управлять исполнительными устройствами механической и вакуумной систем, основными параметрами электронно-лучевого агрегата, задавать режимы управления установкой и др.
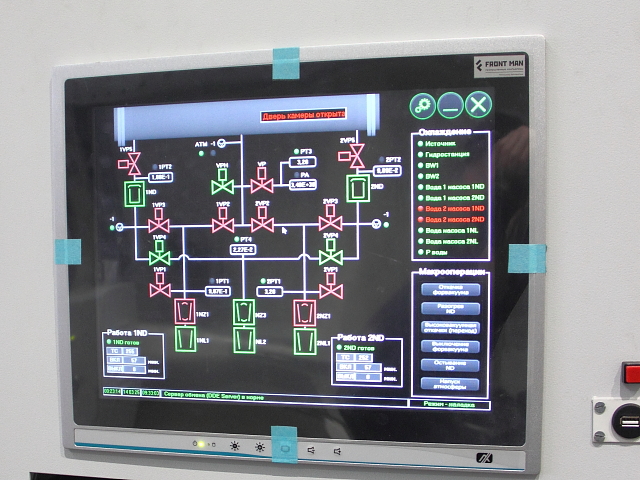
Панель оператора содержит видеомонитор на экране, которого отображаются текущая фаза технологического процесса, режимы работы системы управления, основные контролируемые параметры, сообщения об аварийных ситуациях и т.д.
На экране монитора системы видеонаблюдения отображается изображение зоны сварки.
У откатной двери рабочей камеры размещен дополнительный выносной пульт для управления дверью камеры, перемещением транспортного модуля из камеры на загрузочную площадку и обратно, наладочных перемещений манипулятора сварочного и манипулятора ЭЛП.
Обслуживание установки осуществляется с площадки обслуживания.
Рабочее место технолога.
Рабочее место технолога включает в себя стол с размещенным на нем персональным компьютером, принтером и монитором, для подготовки и редактирования программ, документирования процесса сварки, анализа осциллограмм контролируемых параметров сварки.
Рабочее место технолога располагается непосредственно возле технологического комплекса или в отдельном помещении (не далее 50 м).

Система управления автоматизированным электронно-лучевым технологическим комплексом (СУ АЭЛТК).
Система управления предназначена для управления:
− вакуумной системой;
− механической системой;
− электронно-лучевым агрегатом;
− в режимах:
− ручного управления (наладки);
− автоматического управления по заданной программе;
Управление установкой осуществляется с рабочего места оператора.
Система управления обеспечивает автоматическую настройку острой фокусировки.
Система наблюдения зоны сварки.
Наблюдение зоны сварки обеспечивается как непосредственно через иллюминаторы, так и на видеомониторе.
Предусмотрено два типа систем наблюдения:
− система, основанная на создании изображения посредством видеокамеры;
− система, основанная на создании изображения посредством сканирования зоны стыка электронным лучом и синхронной записью сигнала с коллектора вторичных электронов.
Система на основе видеокамеры обеспечивает:
− наблюдение на экране видеомонитора четкого изображения зоны сварки при настройке на стык или осмотре шва после сварки;
− изменение размеров изображения на экране от 2 до 10 раз с целью точной настройки луча на стык свариваемой детали и панорамного осмотра места сварки;
− оптический канал видеокамеры надежно защищен от посторонней засветки, напыления и брызг при испарении металла при сварке;
− управление видеокамерой осуществляется с пульта управления технологическим комплексом.
Система на основе вторичных электронов входит в состав энергоблока и именуется видеоконтрольным устройством (ВКУ).
Система поиска стыка обеспечивает совмещение луча со стыком свариваемых деталей.
Запись траектории стыка производится полуавтоматически:
1. Оператор вручную производит совмещение луча (с зондовым значением тока, порядка 0,2– 1мА) со стыком в ряде точек всей траектории стыка, количество которых указываются в управляющей программе.
2. Совмещение луча с траекторией стыка может осуществляться либо отклонением луча, либо перемещением манипулятора пушки
3. В памяти системы управления сформируется таблица с необходимыми величинами отклонений луча или манипулятора для совмещения луча его со стыком в заданных точках траектории стыка.
После записи траектории отработка управляющей программы сварки на этапах прихватки, сварки, косметики и т. п. происходит с автоматическим совмещением луча с определенной ранее траекторией стыка.
Данный способ применим для сборок, которые не испытывают деформацию траектории стыка в процессе сварки более 0,3 мм.
Система определения острой фокусировки обеспечивает в автоматическом режиме настройку острой фокусировки по вторичным (отраженным) электронам.
Система документирования результатов контроля отработки управляющей программы.
Цель - создание технологического паспорта сварки конкретной сборки – электронного документа (файла), в котором зафиксированы параметры осуществленного процесса сварки в ходе исполнения управляющей программы.
Паспорт позволяет определить соответствие осуществленного процесса – нормативному (утвержденному) технологическому процессу сварки.
Система базируется на данных, полученных в ходе контроля отработки программы.
При завершении отработки управляющей программы система управления передает данные контроля на персональный компьютер рабочего места технолога.
Оператор распечатывает технологический паспорт сварки данной сборки, в котором указывается идентификаторы программы, сборки, оператора, УЧПУ, дата, время начала записи.
Обязательной регистрации подлежат:
− ток сварки (ток луча);
− значение ускоряющего напряжения;
− ток фокусирующей катушки;
− значение вакуума в камере и пушке.
Окончательная форма документа и объем приводимых в нем данных определяются по согласованию с «Заказчиком» в процессе опытной эксплуатации системы.
Состав установки:
- Рабочая камера.
- Манипулятор электронно-лучевой пушки.
- Станочный комплекс.
- Вакуумная система.
- Пневматическая система.
- Система водоохлаждения.
- Электроразводка.
- Энергоблок.
- Рабочее место оператора.
- Рабочее место технолога.
- Система управления.
Рабочая камера.
Вакуумная камера представляет собой сварную конструкцию прямоугольного сечения.
Внутри камеры располагаются следующие механизмы и устройства:
Станочный комплекс;
− платформа загрузочная;
− манипулятор электронно-лучевой пушки;
− электронно-лучевая пушка;
− узлы систем наблюдения с устройствами для защиты оптики от напыления;
− внутрикамерная подсветка.
Вакуумная часть камеры выполнена из немагнитной нержавеющей стали.
Стенки камеры обеспечивают необходимые прочность и устойчивость камеры, гарантирующие ее работу без нарушения герметичности и геометрических размеров на протяжении не менее 10 лет непрерывной работы. Для обеспечения требований жесткости и устойчивости стенки камеры выполнены с необходимой обрешеткой или имеют сотовую конструкцию.
На задней стенке камеры расположены фланцы для подсоединения вакуумной системы. На потолочной части камеры установлено 4 фонаря световых, освещающих объем камеры. Внутри камеры предусмотрены направляющие, по которым закатывается/выкатывается рама, с установленным на ней станочным комплексом. Для фиксации крышки откатной с боковых сторон камеры предусмотрены прижимы с пневмоцилиндрами.
Для визуального контроля процесса сварки предусмотрены не менее шести смотровых люков, обеспечивающих удобство наблюдения.
Конструкция камеры и смотровых люков обеспечивают защиту оператора от неиспользуемого рентгеновского излучения.
Предусмотрена защита от напыления, рентгеновского и теплового излучения иллюминаторов, гермовводов в камеру, кабелей, механизмов и устройств, расположенных внутри камеры с учетом мощности энергоблока.
Манипулятор электронно-лучевой пушки.
Манипулятор электронно-лучевой пушки (ЭЛП) предназначен для позиционирования ЭЛП относительно свариваемого изделия, а также для перемещения ее во время сварки.
Электродвигатели перемещения располагаются непосредственно на узлах манипулятора и обеспечивают стабильную работу в вакууме во всем диапазоне скоростей.
Направляющие, двигатели, шестерни надежно защищены от брызг и паров расплавленного металла.
Станочный комплекс.
Параметры и конфигурация станочного комплекса подбираются на этапе проектирования под конкретные задачи по согласованию с заказчиком.
Станочный комплекс представляет собой транспортный модуль с устанавливаемыми на нем попеременно двумя вращателями: с горизонтальной осью вращения (ВГО) и с вертикальной осью вращения (ВВО).
Вращатели ВГО и ВВО предназначены для закрепления и вращения свариваемых деталей со сборочно-сварочной оснасткой, со скоростью от 0,02 до 6 об/мин, с плавной регулировкой во всем диапазоне скоростей.
Вращатели ВГО и ВВО обеспечивают плавность и равномерность вращения свариваемого изделия во всем диапазоне усилия сжатия свариваемых деталей. Детали вращателей ВГО и ВВО по возможности изготавливаются из немагнитных материалов.
Вращатель ВВО снабжен планшайбой. На вращатель ВГО устанавливается станочный трехкулачковый патрон.
ВГО оснащен съемным задним вращающимся центром для осевого сжатия деталей. Стол, на котором расположены задняя и передняя бабки должен иметь центральный и периферийные пазы для их взаимного перемещения.
В комплект ВГО входят две поддерживающие роликовые опоры для центровки средней части свариваемых сборок.
Транспортный модуль выдвигается из рабочей камеры по специальным направляющим.
Предусмотрена фиксация транспортного модуля в рабочей камере и на платформе.
Платформа загрузочная.
Платформа загрузочная предназначена для загрузки-выгрузки свариваемых деталей со сборочно-сварочной оснасткой на станочный комплекс, и организации транспортных перемещений манипулятора сварочного в рабочую камеру и обратно.
Платформа представляет собой площадку с направляющими, которые являются продолжением направляющих внутри рабочей камеры. Длина направляющих должна обеспечивает полное выдвижение манипулятора сварочного из рабочей камеры.
Платформа имеет жесткую связь с вакуумной камерой для предотвращения смещения направляющих в процессе эксплуатации установки. Для обеспечения опоры загрузочной платформы в выдвинутом состоянии, предусмотрено основание с рельсовым путем, находящемся на одной оси с рельсовым путем рабочей камеры и дополнительные ролики на загрузочной платформе. Для обеспечения сохранности электронно-лучевой пушки при загрузке-выгрузке изделий, конструктивно обеспечено отсутствие выступания электронно-лучевой пушки за границы рабочей камеры при выдвинутой загрузочной платформе.
Крышка откатная
Крышка откатная выполнена из нержавеющей стали с окантовкой по периметру обработанным фланцем. По периметру на обработанной поверхности в местах прилегания к фланцу камеры устанавливаются вакуумные уплотнения. В целях обеспечения безопасности проведения работ и максимального доступа к изделию, крышка рабочей камеры выполнена в исполнении, обеспечивающем ее сдвижение вбок, независимо от загрузочной платформы, перпендикулярно ее оси.
Опоры предназначены для установки и крепления камеры вакуумной. К фундаменту опоры крепятся анкерными болтами. Опора представляет собой сварную конструкцию.
Путь рельсовый состоит из 2-х соединенных между собой секций и служит для установки и перемещения по направляющим крышки откатной. Секции представляют собой 2 продольные трубы из квадратного профиля, соединенные между собой такими же трубами, сверху профильной трубы установлены направляющие.
Длину площадки обслуживания и ее ограждения выполняется по размеру длины рабочей камеры.
Вакуумная система.
Вакуумная система предназначена для создания вакуума в камере до степени разряжения 1 *10-4 мм рт.ст (1,3 *10-2 Па) и состоит из 3-х линий: форвакуумной и 2-х высоковакуумных. Форвакуумная откачка производится механическими вакуумными насосами. Высоковакуумная откачка в камере до степени разряжения 1 *10-4 мм рт.ст. производится паромасляными диффузионными насосами. Степень разряжения 5 *10-5 мм рт.ст (6,6 *10-3 Па) в электронно-лучевой пушке достигается откачкой турбомолекулярным насосом. Клапаны вакуумной системы укомплектованы пневмоцилиндрами. Вакуум в камере контролируется широкодиапазонным вакуумметром. Вакуумная система управляется с центрального пульта оператора, как в автоматическом, так и в ручном режимах. Для предотвращения попадания паров масла в камеру, перед диффузионными насосами установлены водоохлаждаемые ловушки. Выхлоп форвакуумных насосов производится через маслоотделительные устройства.
Пневматическая система предназначена для подачи сжатого воздуха в пневмоцилиндры прижима двери, а также в пневмоцилиндры клапанов и затворов вакуумной системы установки. Управление работой вакуумной системы осуществляется пневмораспределителями, расположенными на пневмоцилиндрах вакуумных клапанов. Прижим, отжим крышки откатной осуществляется также через пневмораспределитель. Для подготовки сжатого воздуха применяется блок подготовки воздуха.
Система водоохлаждения установки автономная, замкнутая от промышленного охладителя (чиллера), предназначена для охлаждения насосов вакуумных, ловушек, а также электронно-лучевой пушки. Охлаждающая жидкость распределяется через напорно-сливной коллектор, укомплектованный датчиками температуры, протока воды и датчиком давления. При отсутствии воды на сливе выдается аварийный сигнал.
Для предотвращения отложения солей и коррозии на стенках рубашек и каналах охлаждаемых устройств, в качестве хладагента используется дистиллированная или специально подготовленная вода.
Внутренняя электроразводка предназначена для обеспечения подвода электропитания от гермовводов к приводам перемещений исполнительных механизмов станочного комплекса и электронно-лучевой пушки и микровыключателям механизмов перемещений.
Внешняя электроразводка предназначена для подвода силовых цепей к источнику питания, шкафу управления, к электродвигателю крышки откатной, к элементам вакуумной и пневматической систем, для подвода цепей управления к пультам, микровыключателям и элементам системы водоохлаждения и освещения. Для электроразводки применяются экранированные кабели, защитные короба и кабель-каналы.
Энергетический блок.
В составе технологического комплекса применен энергоблок в составе:
− Электронно-лучевая пушка с катодом косвенного накала из LaB6;
− Турбомолекулярный насос;
− Высоковольтный источник питания 60 кВ, 40 кВт;
− Стойка управления;
− Видеоконтрольное устройство.
Рабочее место оператора.
Рабочее место оператора имеет пульт управления, перемещаемый вдоль камеры, который обеспечивает оператору возможность одновременной работе на пульте и наблюдению через иллюминаторы.
На пульте управления располагаются пульт и панель оператора системы управления, монитор системы видеонаблюдения.
Пульт оператора содержит органы управления и индикации, позволяющие управлять исполнительными устройствами механической и вакуумной систем, основными параметрами электронно-лучевого агрегата, задавать режимы управления установкой и др.
Панель оператора содержит видеомонитор на экране, которого отображаются текущая фаза технологического процесса, режимы работы системы управления, основные контролируемые параметры, сообщения об аварийных ситуациях и т.д.
На экране монитора системы видеонаблюдения отображается изображение зоны сварки.
У откатной двери рабочей камеры размещен дополнительный выносной пульт для управления дверью камеры, перемещением транспортного модуля из камеры на загрузочную площадку и обратно, наладочных перемещений манипулятора сварочного и манипулятора ЭЛП.
Обслуживание установки осуществляется с площадки обслуживания.
Рабочее место технолога.
Рабочее место технолога включает в себя стол с размещенным на нем персональным компьютером, принтером и монитором, для подготовки и редактирования программ, документирования процесса сварки, анализа осциллограмм контролируемых параметров сварки.
Рабочее место технолога располагается непосредственно возле технологического комплекса или в отдельном помещении (не далее 50 м).
Система управления автоматизированным электронно-лучевым технологическим комплексом (СУ АЭЛТК).
Система управления предназначена для управления:
− вакуумной системой;
− механической системой;
− электронно-лучевым агрегатом;
− в режимах:
− ручного управления (наладки);
− автоматического управления по заданной программе;
Управление установкой осуществляется с рабочего места оператора.
Система управления обеспечивает автоматическую настройку острой фокусировки.
Система наблюдения зоны сварки.
Наблюдение зоны сварки обеспечивается как непосредственно через иллюминаторы, так и на видеомониторе.
Предусмотрено два типа систем наблюдения:
− система, основанная на создании изображения посредством видеокамеры;
− система, основанная на создании изображения посредством сканирования зоны стыка электронным лучом и синхронной записью сигнала с коллектора вторичных электронов.
Система на основе видеокамеры обеспечивает:
− наблюдение на экране видеомонитора четкого изображения зоны сварки при настройке на стык или осмотре шва после сварки;
− изменение размеров изображения на экране от 2 до 10 раз с целью точной настройки луча на стык свариваемой детали и панорамного осмотра места сварки;
− оптический канал видеокамеры надежно защищен от посторонней засветки, напыления и брызг при испарении металла при сварке;
− управление видеокамерой осуществляется с пульта управления технологическим комплексом.
Система на основе вторичных электронов входит в состав энергоблока и именуется видеоконтрольным устройством (ВКУ).
Система поиска стыка обеспечивает совмещение луча со стыком свариваемых деталей.
Запись траектории стыка производится полуавтоматически:
1. Оператор вручную производит совмещение луча (с зондовым значением тока, порядка 0,2– 1мА) со стыком в ряде точек всей траектории стыка, количество которых указываются в управляющей программе.
2. Совмещение луча с траекторией стыка может осуществляться либо отклонением луча, либо перемещением манипулятора пушки
3. В памяти системы управления сформируется таблица с необходимыми величинами отклонений луча или манипулятора для совмещения луча его со стыком в заданных точках траектории стыка.
После записи траектории отработка управляющей программы сварки на этапах прихватки, сварки, косметики и т. п. происходит с автоматическим совмещением луча с определенной ранее траекторией стыка.
Данный способ применим для сборок, которые не испытывают деформацию траектории стыка в процессе сварки более 0,3 мм.
Система определения острой фокусировки обеспечивает в автоматическом режиме настройку острой фокусировки по вторичным (отраженным) электронам.
Система документирования результатов контроля отработки управляющей программы.
Цель - создание технологического паспорта сварки конкретной сборки – электронного документа (файла), в котором зафиксированы параметры осуществленного процесса сварки в ходе исполнения управляющей программы.
Паспорт позволяет определить соответствие осуществленного процесса – нормативному (утвержденному) технологическому процессу сварки.
Система базируется на данных, полученных в ходе контроля отработки программы.
При завершении отработки управляющей программы система управления передает данные контроля на персональный компьютер рабочего места технолога.
Оператор распечатывает технологический паспорт сварки данной сборки, в котором указывается идентификаторы программы, сборки, оператора, УЧПУ, дата, время начала записи.
Обязательной регистрации подлежат:
− ток сварки (ток луча);
− значение ускоряющего напряжения;
− ток фокусирующей катушки;
− значение вакуума в камере и пушке.
Окончательная форма документа и объем приводимых в нем данных определяются по согласованию с «Заказчиком» в процессе опытной эксплуатации системы.
Основные технические
характеристики
Рабочий объем вакуумной камеры, м3
11,6
Внутренние размеры камеры (Д*Ш*В), мм
3100*1700*2200
Потребляемая мощность, кВт
120
Грузоподъемность манипуляторов вращения c горизонтальной осью, кг
1000
Грузоподъемность манипуляторов вращения c вертикальной осью, кг
1000
Размеры свариваемых изделий с горизонтальной осью вращения (Ø*Д), мм
(40 - 400)*1500
Размеры свариваемых изделий на манипуляторе с вертикальной осью вращения (при вертикальном расположении пушки) (Ø*Д), мм
(≤400)*(≤500)
Размеры свариваемых изделий на манипуляторе с вертикальной осью вращения (при горизонтальном расположении пушки) (Ø*Д), мм
(≤300)*(≤500)
Рабочее давление в камере, Па (мм рт. ст.)
1,3*10-2 (1*10-4)
Рабочее давление в электронно-лучевой пушке, Па (мм рт. ст.)
6,6*10-3 (5*10-5)
Время достижения рабочего давления в вакуумной камере и электронно-лучевой пушке при повторной откачке, минут
30
Визуализация зоны стыка
Видеоконтрольное устройство
Способ совмещения луча со стыком
Запись траектории по точкам, затем автоматическое совмещение луча со стыком отклонением луча или смещением пушки
Габаритные размеры установки (Д*Ш*В), мм
10700*6750*3000
Диапазон изменения тока электронного пучка, мА
1 - 660
Нестабильность ускоряющего напряжения, %
±0,5
Нестабильность тока фокусирующей линзы, %
±0,05
Диапазон изменения тока фокусировки, мА
400 - 1000
Рабочее расстояние между пушкой и деталью, мм
50 - 259
Максимальный угол отклонения по осям X-X и Y-Y системы отклонения, °
±7
Максимальная потребляемая мощность аппаратуры, кВА
120
Ускоряющее напряжение электронно-лучевой пушки, кВ
60
Размер получаемого изображения, пикс.
256*256
Размер наблюдаемого участка изделия, при расстоянии от нижнего края ЭЛ пушки до изделия, мм
20*20
Номинальное напряжение трехфазной питающей сети 50 Гц, В
400
Количество управляемых координат перемещения сварочного манипулятора
1 (А или С)
Количество управляемых координат перемещения манипулятора перемещения электронной пушки
3 (х, y, z)
Количество одновременно управляемых координат
4 (Х, У, Z, А или С)
Величина перемещений манипулятора электронной пушки продольное (Х), мм
1200
Величина перемещений манипулятора электронной пушки поперечное (Y), мм
400
Величина перемещений манипулятора электронной пушки вертикальное (Z), мм
800
Величина перемещений манипулятора электронной пушки, поворот настроечный (XZ), °
0 - 90
Подробная информация PDF
Отправить запрос
Прошлое
Настоящее
Будущее